Toleranse er et valg, ikke en tilfeldighet
Alle mål du lager vil bli litt unøyaktige. Toleranse er hvor langt unna du bestemmer deg for at det kan være. ISO 286-systemet gir valget navn: en bokstav for hvor toleransesonen ligger i forhold til nominell størrelse, og et tall for hvor bred sonen er. Et aksel-og-boring-par skrevet som H7/g6 er en klassisk tett glidepassing, som dreier eller glir jevnt med svært lite spill.
Her er hva det betyr ved 8 mm, størrelsen på en 608-lagerboring og en vanlig hobbyaksel:
| Egenskap | Klasse | Avvik fra 8.000 mm |
|---|---|---|
| Boring | H7 | 0 til +0.015 mm |
| Aksel | g6 | −0.005 til −0.014 mm |
| Resulterende klaring | H7/g6 | 0.005 til 0.029 mm |
Dette er tall for maskinbearbeidet metall. En typisk forbrukerskriver av FDM-typen klarer ikke noe nær 15 mikrometer; lagstriper alene er ofte ti ganger så store. Lærdommen er ikke å gi opp presisjon, men å plassere den der den hører hjemme: la et kjøpt lager, en slipt stang eller en reamet bøsning gi den tette passingen, og la de utskrevne delene ganske enkelt holde de presise komponentene på plass.
Kjøp presisjon, skriv ut struktur
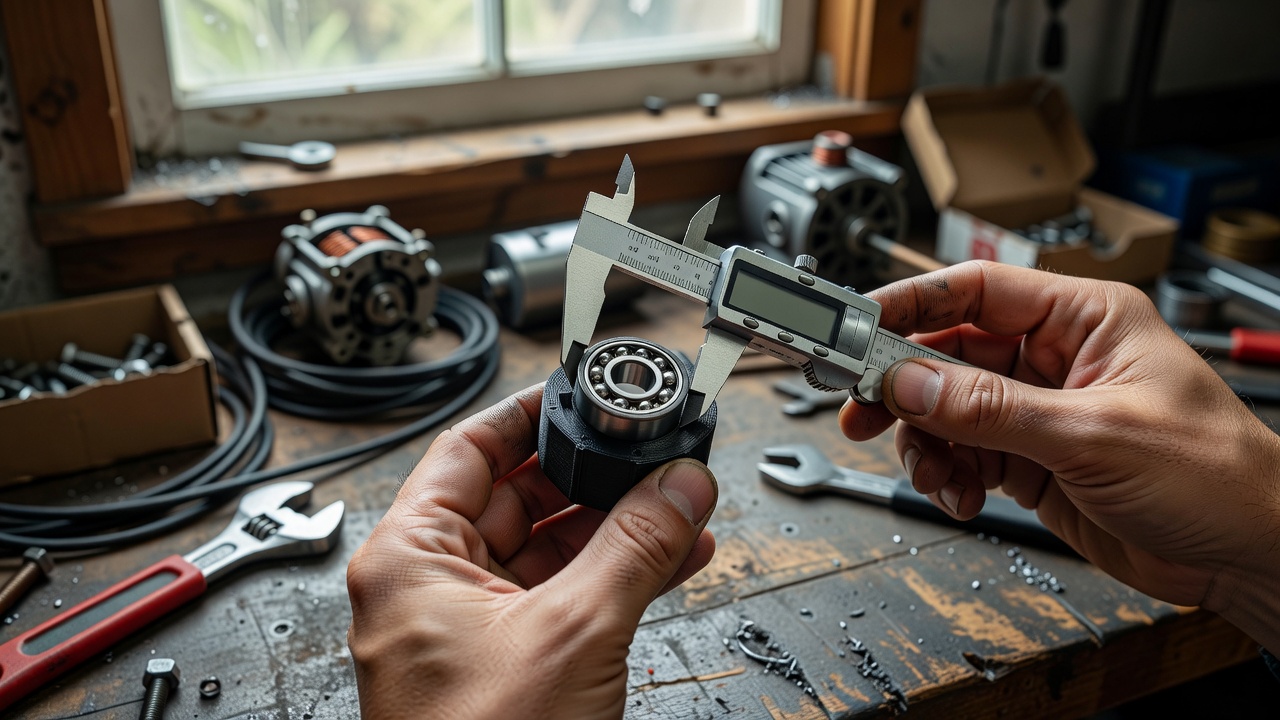
608-lageret (8 mm boring, 22 mm utvendig diameter, 7 mm bredt) masseproduseres til skateboards og fidget spinnere, noe som gjør det til en av de billigste presise komponentene en hobbyist kan kjøpe. Presset inn i et hus gir det en liten dreieskive eller trinse langt jevnere rotasjon enn noen utskrevet tapp. På samme måte bærer lineære føringer, slipte stålstenger og messingbøsninger presisjon du ville slite med å lage selv.
Ledespindler og tilbakeslag
Vanlig M8 gjengestang beveger seg 1.25 mm per omdreining og er billig, men mutteren har merkbart spill og friksjon. En T8 ledespindel med 4-starts gjenge beveger seg 8 mm per omdreining, raskere, jevnere og laget for bevegelse. I begge tilfeller oppstår tilbakeslag når retningen snur: skruen må dreie litt før mutterens flanke tar kontakt igjen. Anti-tilbakeslagsmuttere bruker en fjær til å presse to mutterhalvdeler fra hverandre, slik at det er kontakt på begge flankene, til prisen av ekstra friksjon.
Velg passing etter funksjon: klaring for glidende deler, overgangspassing for posisjonering, presspassing for presste deler som aldri må bevege seg. Skriv intensjonen på tegningen, ikke bare tallet.
Et digitalt skyvemål som viser 0.01 mm har vanligvis en spesifisert nøyaktighet på rundt ±0.02–0.03 mm. For lagerpassinger forteller en mikrometer eller et go/no-go-mål deg mer enn et ekstra desimaltall.
Toleranser adderes over en kjede av deler. Verste tilfelle-summering forutsetter at alle deler er på grensen; kvadratrotsummen estimerer at feilene delvis opphever hverandre. For en håndfull hobbydeler bør du konstruere for verste tilfelle.
Kinematiske koblinger: repeterbare uten tette passinger
Hvis en modul må kunne tas av og settes tilbake nøyaktig på samme sted, for eksempel en kameraplate eller et utskiftbart verktøyhode, slår en kinematisk kobling en tett passing. Tre kuler som sitter i tre V-spor begrenser alle seks frihetsgrader akkurat én gang, tilnærmingen Douglas Blanding dekker i Exact Constraint. En fjær eller magnet gir forspenning. Fordi ingenting er overbegrenset, gjentas koblingen uten behov for perfekte deler.
Hvorfor små presisjonsdetaljer betyr noe
Richard Feynmans forelesning ved Caltech i 1959, «There's Plenty of Room at the Bottom», så for seg maskiner som bygger mindre maskiner. Hobbyprosjekter er langt fra den skalaen, men kjerneinnsikten holder: når ting krymper, utgjør klaringene en større andel av hvert mål. Et 0.2 mm gap er irrelevant på et dørhengsel og dominerende på et 10 mm tannhjul.
Illustrative dimensjoner, ikke verifiserte prosjektmålinger
På vår egen skriver ga en klaring på 0.15–0.25 mm per side glidepassinger for utskrevne pinner. Din maskin, ditt materiale og din slicer vil avvike, så skriv ut en testkupong først.
Feilmoduser å vente seg
Lagerhus sprekker etter innpressing
Overmålet er for høyt for plast. Reduser det, øk veggtykkelsen, eller konstruer et delbart klemhus i stedet for en presspasning.
Trinnet mister posisjon ved snuing
Tilbakeslag i mutteren eller fleksibilitet i rammen. Legg til en anti-tilbakeslagsmutter, stiv opp vognen og nærm deg alltid et mål fra samme retning.
Jevn bevegelse blir hakkete
Smuss på stenger eller en bøyd aksel. Rengjør, sjekk rettheten ved å rulle den på glass, og hold smøringen lett.
Deler passer på benken, men setter seg fast om vinteren
Forskjeller i termisk ekspansjon mellom metall og plast. La det være plass til materialene å bevege seg, særlig på lange deler.
«Presisjon er et budsjett. Bruk det på det ene leddet som avgjør resultatet.»Puff Tinker Puzzle-notater fra verkstedet